Uutiset

Kuinka litteällä laipalla saavutetaan luotettava tiivistys pulteilla?

2026-09-17 13:30:08

Petrokemian laitoksessa pultattu litteä laippaliitos pitää sisältää prosessinestettä, jonka paine on yli 100 bar ja lämpötila yli 400°C. Tiivistettä ei luo yksi komponentti, vaan järjestelmä: laippapinnat, tiiviste ja pultit. Kun pultit kiristetään, ne muodostavat puristusvoiman, joka puristaa tiivisteen laippapintojen väliin. Tiiviste puolestaan ​​muuttaa muotoaan ja täyttää laippapintojen mikroskooppiset epätasaisuudet muodostaen esteen, joka estää vuodon. Tämä vaikuttaa riittävän yksinkertaiselta. Silti laippavuodot ovat yksi yleisimmistä teollisuusonnettomuuksien ja tuotantotappioiden syistä. Syynä on se, että luotettavan tiivisteen saavuttaminen edellyttää tarkkaa tasapainoa pulttikuormituksen, tiivisteen puristuksen ja laipan jäykkyyden välillä – tasapaino, joka rikkoutuu helposti väärän asennuksen, väärän pultin vääntömomentin tai huonon laipan pinnan vuoksi.


Kysymys siitä, kuinka alitteä laippasaavuttaa luotettavan tiivistyksen pulteilla, joten kyse ei ole vain pulttien kiristämisestä, kunnes ne ovat tiukalla. Se on insinöörikysymys. Pulttikuormituksen on oltava riittävä puristamaan tiiviste riittävän tiiviiksi, mutta ei niin suuri, että se puristaa tiivisteen tai irrottaa pultit. Laippapintojen on oltava riittävän tasaisia ​​ja sileitä, jotta tiiviste mukautuu, mutta ei niin sileä, ettei tiiviste voi tarttua. Pultit on kiristettävä tietyssä järjestyksessä tasaisen kuorman jakautumisen varmistamiseksi. Ja koko kokoonpano on suunniteltava kestämään käyttöpainetta, lämpötilaa ja lämpökiertoa menettämättä tiivistysvoimaansa. Tässä artikkelissa tarkastellaan kutakin näistä tekijöistä teknisesti yksityiskohtaisesti ja tarjoaa kattavan käsityksen pultattu litteä laippatiiviste insinööreille, huoltoammattilaisille ja hankintaasiantuntijoille. kloWenzhou Longan Flange Co., Ltd., tehtaamme on valmistanut litteitä laippoja yli kahden vuosikymmenen ajan, ja olemme kehittäneet syvän ymmärryksen tiivistyksen luotettavuuteen vaikuttavista tekijöistä.

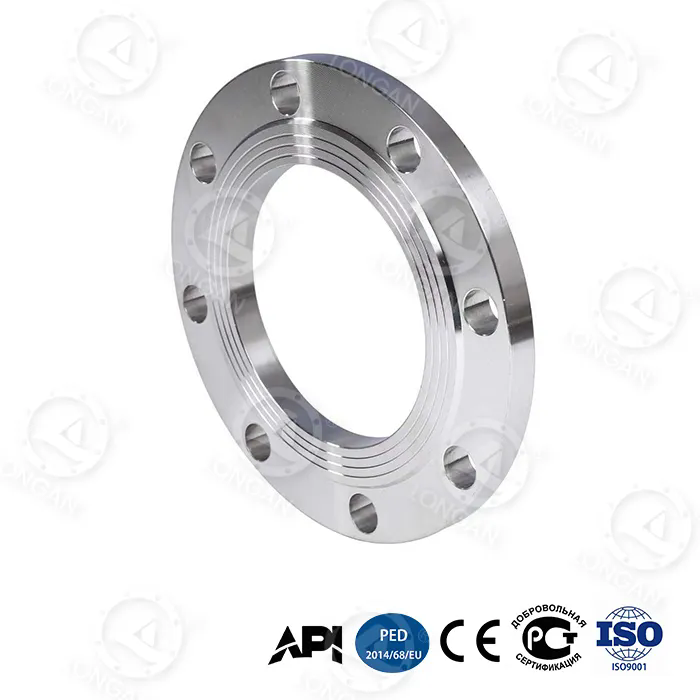
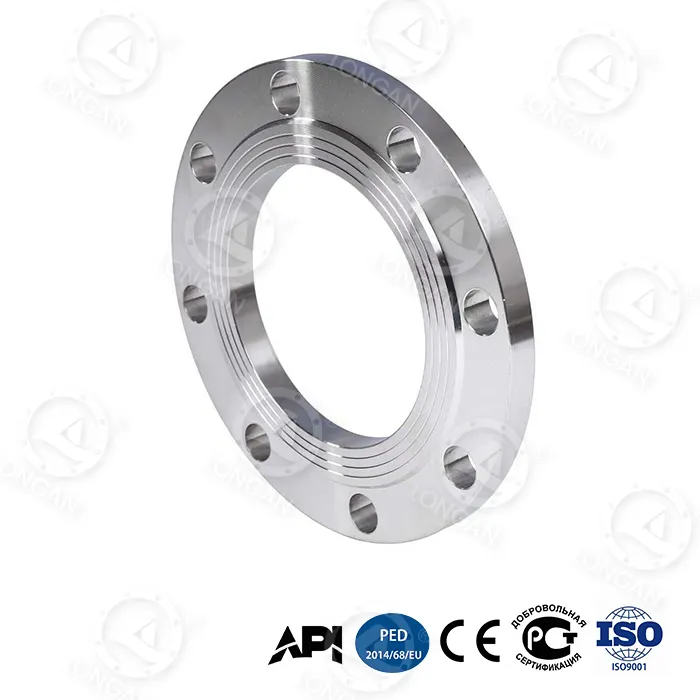
sme b16.5 flat face flange


Sisällysluettelo


1. Tiivistysmekanismi: mitä itse asiassa tapahtuu, kun kiristät pultin?

Ymmärtääksemme, kuinka litteällä laipalla saavutetaan luotettava tiivistys, meidän on ensin ymmärrettävä pulttiliitoksen mekaniikka. Kun pulttia kiristetään, se venyy elastisesti. Pultti toimii jousena, ja pultin jännitys muodostaa puristusvoiman, joka vetää kaksi laippapintaa yhteen. Tämä puristusvoima välittyy laippapintojen kautta tiivisteeseen. Tiiviste, joka on valmistettu pehmeämmästä materiaalista kuin laippa, puristetaan. Puristuessaan se virtaa mikroskooppisiin laaksoihin ja naarmuuntuu laipan pintaan luoden mutkikkaan reitin, jota paineistettu neste ei pääse helposti tunkeutumaan. Tiiviste saavutetaan, kun tiiviste on puristettu tarpeeksi kokoon täyttääkseen nämä epäsäännöllisyydet ja kun tiivisteeseen kohdistuva jäännöspuristusjännitys on suurempi kuin nesteen sisäinen paine.

Keskeinen periaate on, että tiiviste on säilytettävä puristustilassa koko liitoksen käyttöiän ajan. Jos puristusjännitys laskee alle kriittisen tason, tiiviste vuotaa. Puristusjännitys voi laskea useista syistä. Tiiviste voi löystyä (ryömintä) ajan myötä, erityisesti korkeissa lämpötiloissa. Pultit voivat menettää jännitystä rentoutumisen tai tärinän vuoksi. Laippapinnat voivat irrota lämpölaajenemisen tai taipumisen vuoksi. Litteän laipan suunnittelussa on otettava huomioon kaikki nämä tekijät. Paksumpi, jäykempi laippa kestää taipumista ja ylläpitää tasaisemman puristusjännityksen tiivisteessä. Suurempi määrä pienempiä pultteja antaa tasaisemman kiristysvoiman kuin pienempi määrä suurempia pultteja. Ja tiivistemateriaali on valittava kestämään rentoutumista ja kemiallista hyökkäystä.

Seuraavassa taulukossa on yhteenveto tärkeimmistä voimista ja tekijöistä, jotka määrittävät pultatun litteän laippatiivisteen luotettavuuden.

Tekijä Kuvaus Vaikutus tiivistykseen
Pultin kireys Pultin elastinen jousto kiristettynä Tarjoaa puristusvoiman, joka puristaa tiivisteen
Tiivisteen puristus Tiivisteen muodonmuutos pulttikuormituksen alaisena Täyttää pinnan epätasaisuudet ja luo tiivisteen
Laipan jäykkyys Laipan taipumuskestävyys pulttikuormituksen alaisena Varmistaa tasaisen tiivisteen puristuksen kasvoille
Tiivisteen rentoutuminen Puristusjännityksen häviäminen ajan myötä Vähentää tiivistysvoimaa; tulee minimoida
Lämpövaikutukset Pulttien, laippojen ja tiivisteiden differentiaalinen laajennus Voi lisätä tai vähentää pultin kuormitusta
Sisäinen paine Prosessinesteen kohdistama voima Taipumus erottaa laipat; on vastattava pulttikuormalla

Wenzhou Longan Flange Co., Ltd. suunnittelee litteät laipat optimoimaan nämä tekijät. Laippamme on valmistettu korkealaatuisesta teräksestä ja koneistettu tarkkoihin mittoihin oikean istuvuuden ja kuormituksen jakautumisen varmistamiseksi. Tarjoamme myös teknisiä ohjeita pulttien valinnasta, tiivisteiden valinnasta ja kiristysmenettelyistä, jotta voimme auttaa asiakkaitamme saavuttamaan luotettavat tiivisteet erityisissä sovelluksissaan.


2. Pultin kuormitus ja kiristysmomentti: numerot, jotka määrittävät onnistumisen tai epäonnistumisen

Pultin kuormitus on tärkein yksittäinen muuttuja luotettavan tiivisteen saavuttamisessa. Jos pultin kuormitus on liian pieni, tiiviste ei puristu tarpeeksi tiivistämään. Jos pultin kuormitus on liian suuri, tiiviste voi puristua, pultit taipua tai laippa vaurioitua. Pultin tavoitekuormitus määräytyy tiivisteen valmistajan suosituksen mukaan, joka määrittelee tiivistemateriaalin minimi- ja enimmäispuristusjännityksen. Tämä jännitys muunnetaan sitten vääntömomenttiarvoksi käyttämällä pultin kierrekitkaa ja liitoksen geometriaa. Vääntömomentin ja kireyden suhde saadaan kaavasta: T = K × D × F, jossa T on vääntömomentti, K on mutteritekijä (mitaton kerroin, joka ottaa huomioon kitkan), D on pultin nimellishalkaisija ja F on pultin haluttu kireys.

Pähkinätekijä K on kriittinen, mutta usein väärinymmärretty parametri. Se riippuu kierteiden voitelusta, pultin ja mutterin pinnan viimeistelystä sekä mahdollisista pinnoitteista. Tyypillinen K:n arvo on 0,2 voideltuille teräspulteille, mutta se voi vaihdella välillä 0,1 - 0,3 olosuhteista riippuen. Tämä tarkoittaa, että sama vääntömomenttiarvo voi tuottaa pultin kireyden, joka vaihtelee kertoimella kolme. Tästä syystä vääntömomentti ei yksin ole luotettava pulttikuormituksen indikaattori. Kriittisissä sovelluksissa insinöörit käyttävät tarkempia menetelmiä, kuten pulttien venymän mittausta tai suoria jännitysilmaisimia. Alla olevassa taulukossa on tyypilliset vääntömomenttiarvot yleisille pulttikokoille ja tiivistemateriaaleille.

Pultin koko Tiivisteen tyyppi Kohdepultin jännitys (MPa) Suositeltu vääntömomentti (Nm) Pähkinäkerroin (K)
M16 Kumi 30-50 80-120 0.20
M16 PTFE 40-60 100-150 0.20
M20 Spiraalihaava 60-80 200-280 0.18
M24 Spiraalihaava 60-80 350-480 0.18
M24 Metallitakki 80-120 450-650 0.16

Tehtaallamme tarjoamme asiakkaillemme yksityiskohtaiset vääntömomenttitiedot jokaiselle valmistamallemme tasaiselle laipalle. Nämä tiedot perustuvat laipan mittoihin, pultin kokoon ja materiaaliin, tiivistetyyppiin ja käyttöolosuhteisiin. Suosittelemme myös kalibroitujen momenttiavainten käyttöä ja pulttien kireyden tarkistamista toisella menetelmällä, kuten pultin venymän mittaaminen mikrometrillä tai ultraäänipultin kireysmittarilla. Tämä tiukka lähestymistapa pulttikuormituksen hallintaan on välttämätöntä luotettavan tiivistyksen saavuttamiseksi kriittisissä sovelluksissa.


3. Tiivisteen valinta: kokoonpuristuva elementti, joka tekee tiivisteen

Tiiviste on komponentti, joka todella luo tiivisteen pultatussa litteässä laippaliitoksessa. Se on kokoonpuristuvaa materiaalia, joka puristetaan laippapintojen väliin. Tiivisteen tulee olla riittävän pehmeä mukautuakseen laippapintojen pinnan epätasaisuuksiin, mutta riittävän vahva kestämään sisäistä painetta ja prosessinesteen kemiallista vaikutusta. Sen on myös oltava riittävän kimmoisa säilyttääkseen puristusjännityksensä ajan kuluessa ja lämpösyklin alaisena. Ei ole olemassa yhtä tiivistemateriaalia, joka sopisi kaikkiin sovelluksiin. Tiivistemateriaalin valinta riippuu lämpötilan, paineen ja tietyn sovelluksen kemiallisen yhteensopivuuden vaatimuksista.

Yleisimmät litteiden laippojen tiivistemateriaalit ovat kumi, PTFE, spiraalikierretty ja metallivaippa. Kumitiivisteitä käytetään matalapaineisissa ja alhaisen lämpötilan sovelluksissa, kuten vesi- ja ilmalinjoissa. PTFE-tiivisteitä käytetään kemiallisissa sovelluksissa, joissa vaaditaan kestävyyttä aggressiivisia nesteitä vastaan. Spiraalikierrettyjä tiivisteitä käytetään korkeapaineisissa ja korkean lämpötilan sovelluksissa, kuten höyry- ja hiilivetylinjoissa. Metallivaippaisia ​​tiivisteitä käytetään vaativimmissa sovelluksissa, joissa vaaditaan korkeinta lämpötila- ja paineenkestoa. Alla olevassa taulukossa verrataan näiden tiivistemateriaalien tärkeimpiä ominaisuuksia.

Tiivisteen materiaali Maksimilämpötila (°C) Max paine (bar) Kemiallinen vastustuskyky Tyypillinen sovellus
Kumi (NBR) 100 16 Hyvä (vesi, öljy) Vesi, ilma, matalapaineinen höyry
PTFE 260 40 Erinomainen Kemiallinen käsittely, ruoka
Spiraalihaava 500 100 Erittäin hyvä Höyry, hiilivedyt, korkea paine
Metallitakki 600 150 Erinomainen Korkea lämpötila, korkea paine

Wenzhou Longan Flange Co., Ltd.:ssä emme valmista tiivisteitä, mutta teemme tiivistä yhteistyötä asiakkaidemme kanssa varmistaaksemme, että heidän valitsemansa tiiviste on yhteensopiva litteiden laippojemme kanssa. Tarjoamme yksityiskohtaiset laipan pintamitat, mukaan lukien korotetun pinnan korkeus ja pinnan viimeistely, jotka ovat kriittisiä tiivisteen oikean istuvuuden kannalta. Annamme myös ohjeita tiivisteen puristusjännitykseen ja pultin vääntömomenttiin tiivisteen valmistajan suositusten perusteella. Tavoitteemme on varmistaa, että koko pulttiliitosjärjestelmä – laippa, tiiviste ja pultit – toimii yhdessä luotettavan tiivisteen saavuttamiseksi.


4. Laipan pintakäsittely: Miksi pinnan karheus on kriittinen parametri

Laippapinnan pintakäsittely on kriittinen parametri, joka jää usein huomiotta. Tiivisteen on kyettävä mukautumaan laippapinnan pinnan epätasaisuuksiin tiivisteen muodostamiseksi. Jos pinta on liian karkea, tiiviste ei välttämättä pysty täyttämään syviä laaksoja ja vuotoreitti voi jäädä jäljelle. Jos pinta on liian sileä, tiiviste ei ehkä pysty tarttumaan pintaan ja se voi liukua tai puristaa paineen alaisena. Optimaalinen pintakäsittely on tasapaino näiden kahden ääripään välillä. Useimmille tiivistemateriaaleille suositellaan pinnan karheutta Ra 3,2 - 6,3 mikrometriä. Tämä saavutetaan tyypillisesti työstämällä laippapinta sahalaitaisella tai samankeskisellä urakuviolla, joka tunnetaan nimellä "fonografinen" viimeistely.

Fonografinen viimeistely on määritelty standardeissa, kuten ASME B16.5 ja EN 1092-1. Viimeistely saadaan aikaan työkalulla, joka leikkaa jatkuvan kierteisen uran laipan pintaan. Uran syvyyttä ja etäisyyttä säädetään halutun karheuden saavuttamiseksi. Urakuvio tarjoaa joukon harjanteita ja laaksoja, joihin tiiviste voi tarttua. Tämä kahva estää tiivistettä puhaltamasta ulos sisäisen paineen vaikutuksesta ja auttaa pitämään tiivisteen lämpökierron alaisena. Alla olevassa taulukossa on suositeltu pintakäsittely eri tiivistemateriaaleille.

Tiivisteen materiaali Suositeltu pinnan karheus (Ra, µm) Viimeistelytyyppi
Kumi 3,2 - 6,3 Fonografinen (samankeskinen tai sahalaitainen)
PTFE 1,6 - 3,2 Fonografinen tai sileä
Spiraalihaava 3,2 - 6,3 Fonografinen
Metallitakki 3,2 - 6,3 Fonografinen

Tehtaallamme koneistamme kaikki litteät laippapinnat määrättyyn pintakäsittelyyn käyttämällä CNC-sorveja tarkkuustyökaluilla. Tarkistamme pinnan viimeistelyn profilometrillä ja kirjaamme tulokset laadunvalvontadokumentaatioomme. Näin varmistetaan, että jokainen valmistamamme litteä laippa tarjoaa optimaalisen pinnan tiivisteen kiinnitykselle. Tarjoamme myös valikoiman pintakäsittelyjä, mukaan lukien sileä viimeistely, sahalaitainen viimeistely ja rengasliitoksen viimeistely, jotka täyttävät eri tiivistetyyppien ja -sovellusten vaatimukset.


5. Pulttien kiristysjärjestys ja laadunvalvonta

Pultin kiristysjärjestys on toinen kriittinen tekijä luotettavan tiivisteen saavuttamisessa. Jos pultit kiristetään yksitellen satunnaisessa järjestyksessä, laippa vääntyy ja tiivisteen puristus on epätasaista. Tämä voi johtaa vuotoon, vaikka lopulliset vääntömomenttiarvot olisivat oikein. Oikea toimenpide on kiristää pultit tähti- tai ristikuviolla usealla kertaa. Ensimmäisen läpimenon tulee olla pieni vääntömomentti (tyypillisesti 30 % lopullisesta vääntömomentista), jotta tiiviste asettuu paikalleen ja laipat saadaan kohdakkain. Toisen ajon tulee olla keskimomenttia (tyypillisesti 60 % lopullisesta vääntömomentista). Viimeisen ajon tulee olla täydellä vääntömomentilla, jälleen tähtikuviolla. Tämä asteittainen, tasainen kiristys varmistaa, että tiiviste puristuu tasaisesti ja että laippapinnat pysyvät samansuuntaisina.

Kulkujen määrä ja vääntömomenttiarvot riippuvat laipan koosta, pulttien lukumäärästä ja tiivistemateriaalista. Suurille laipoille, joissa on paljon pultteja, voidaan tarvita kolme tai neljä läpikulkua. Pienille laippoille voi riittää kaksi läpimenoa. Alla olevassa taulukossa on yleisohje pulttien kiristyssarjoista.

Laipan koko Pulttien lukumäärä Suositellut passit Vääntömomentin kuvio
DN50 - DN100 4-8 2 Tähtikuvio
DN150 - DN300 8-12 3 Tähtikuvio
DN350 - DN600 12-20 3-4 Tähtikuvio
> DN600 > 20 4+ Tähtikuvio, useita vaiheita

Laadunvalvonta on välttämätöntä sen varmistamiseksi, että kiristys on suoritettu oikein. Viimeisen vääntömomentin ohituksen jälkeen pätevän tarkastajan tulee tarkistaa jokaisen pultin vääntömomentti kalibroidulla momenttiavaimella. Tarkastajan tulee myös tarkistaa laippapintojen välinen rako useista kohdista ympäri kehää varmistaakseen, että laipat ovat yhdensuuntaiset. Jos rako on epätasainen, pultit on löysättävä ja kiristys toistettava. Wenzhou Longan Flange Co., Ltd.:ssä tarjoamme asiakkaillemme yksityiskohtaiset asennusohjeet ja vääntömomenttitiedot jokaiselle valmistamamme litteä laippalle. Tarjoamme myös paikan päällä tapahtuvaa koulutusta ja teknistä tukea auttaaksemme asiakkaitamme saavuttamaan luotettavia tiivisteitä kriittisissä sovelluksissaan.


6. Usein kysytyt kysymykset (FAQ)

Kysymys 1: Mikä on oikea pultin vääntömomentti litteälle laipalle?

Vastaus: Oikea pultin kiristysmomentti riippuu pultin koosta, pultin materiaalista, tiivistemateriaalista ja käyttöolosuhteista. Se on yleensä tiivisteen valmistajan määrittelemä tai se lasketaan kaavalla T = K × D × F, jossa K on mutteritekijä, D on pultin halkaisija ja F on pultin tavoitekireys. Tarjoamme yksityiskohtaiset vääntömomenttitiedot jokaiselle Wenzhou Longan Flange Co., Ltd:ssä valmistamamme litteälaippalle. On tärkeää käyttää kalibroitua momenttiavainta ja noudattaa suositeltua kiristysjärjestystä.

Kysymys 2: Miksi litteä laippani vuotaa, vaikka kiristän pultit määrättyyn momenttiin?

Vastaus: Syitä on useita. Tiiviste voi olla vaurioitunut tai väärästä materiaalista. Laippapinnat voivat olla vaurioituneet tai niissä voi olla väärä pintakäsittely. Pultit voivat olla likaisia ​​tai väärin voideltuja, mikä johtaa oletusarvosta poikkeavaan mutteritekijään. Laipat eivät saa olla yhdensuuntaisia. Tai käyttöolosuhteet voivat ylittää tiivisteen paineen tai lämpötilan. Kaikkien komponenttien perusteellinen tarkastus ja asennusmenettelyn tarkistaminen ovat tarpeen perimmäisen syyn tunnistamiseksi.

Kysymys 3: Mitä eroa on kohotetulla pinnalla ja tasaisella laipalla?

Vastaus: Nostetussa laipassa on pieni kohotettu rengas kasvossa, kun taas litteässä laipassa on täysin tasainen pinta. Korotettu pinta on suunniteltu keskittämään pultin kuormitus tiivisteeseen, mikä lisää tiivistysjännitystä. Tasaisia ​​laippoja käytetään kokopintaisten tiivisteiden kanssa, ja ne ovat yleisiä matalapainesovelluksissa sekä valurauta- tai muovilaippojen kanssa. Valinta riippuu sovelluksesta ja liitoslaipasta.

Kysymys 4: Kuinka usein litteät laippapultit tulee kiristää uudelleen?

Vastaus: Litteät laippapultit tulee kiristää uudelleen ensimmäisen 24 tunnin käytön jälkeen, erityisesti korkeissa lämpötiloissa, joissa lämpölaajeneminen ja tiivisteen löystyminen voivat aiheuttaa pultin kuormituksen menetyksen. Sen jälkeen uudelleenkiristys tehdään tyypillisesti määräaikaishuoltoväleillä, kuten vuosittaisten seisokkien yhteydessä. Taajuus riippuu sovelluksen kriittisyydestä ja käyttöolosuhteista. Säännöllinen vuototarkastus on myös suositeltavaa.

Kysymys 5: Mikä on suurin paine, jonka litteä laippa voi tiivistää?

Vastaus: Suurin paine, jonka litteä laippa voi tiivistää, riippuu laipan nimellisarvosta, tiivistemateriaalista ja pultin kuormasta. Esimerkiksi luokan 150 litteä laippa, jossa on kierretiiviste, voi tiivistää jopa 20 baarin paineen ympäristön lämpötilassa. Luokan 300 laippa voi tiivistää jopa 50 baaria. Korkeammat paineet vaativat korkeampia laippaluokituksia ja kestävämpiä tiivistemateriaaleja. Valmistamme tehtaallamme litteitä laippoja eri paineluokissa eri sovellusten vaatimuksiin.


7. Johtopäätös

Luotettavan tiivisteen saavuttaminen pultatulla litteällä laipalla on järjestelmäsuunnittelun haaste. Se vaatii oikean yhdistelmän pulttikuormitusta, tiivisteen puristusta, laipan jäykkyyttä ja pinnan viimeistelyä. Jokainen näistä tekijöistä on määriteltävä huolellisesti ja valvottava sen varmistamiseksi, että tiiviste pysyy puristustilassa koko liitoksen käyttöiän ajan. Pultin kuorman tulee olla riittävä puristamaan tiiviste, mutta ei niin suuri, että se vahingoittaa tiivistettä tai laippaa. Tiivisteen on oltava yhteensopiva prosessinesteen kanssa ja kestettävä käyttölämpötila ja paine. Laippapintojen tulee olla tasaisia ​​ja niillä on oltava oikea pintakäsittely, jotta tiiviste mukautuu ja tarttuu. Ja pultit on kiristettävä oikeassa järjestyksessä tasaisen kuorman jakautumisen varmistamiseksi. Wenzhou Longan Flange Co., Ltd.:ssä tehtaamme on valmistanut litteitä laippoja yli kahden vuosikymmenen ajan, ja olemme kehittäneet syvän ymmärryksen näistä tekijöistä. Laippamme on tarkkuuskoneistettu oikean istuvuuden ja kuorman jakautumisen varmistamiseksi, ja tarjoamme asiakkaillemme heidän tarvitsemaansa teknistä tukea luotettavien tiivisteiden saavuttamiseksi.

Olitpa suunnittelemassa uutta putkistoa tai ylläpitämässä olemassa olevaa putkistoa, pyydämme sinua ottamaan yhteyttä keskustellaksemme tasolaippavaatimuksistasi. Insinööritiimimme voi auttaa sinua valitsemaan oikean laipan sovellukseesi, antamaan vääntömomenttitiedot ja antamaan ohjeita tiivisteiden valinnassa ja asennuksessa. Olemme sitoutuneet tarjoamaan asiakkaillemme korkealaatuisia tuotteita ja parasta mahdollista palvelua.

Ota yhteyttä Wenzhou Longan Flange Co., Ltd.:hen jo tänäänkeskustellaksesi tasolaippavaatimuksistasi ja selvittääksesi, kuinka tuotteemme voivat auttaa sinua saavuttamaan luotettavan tiivistyksen kriittisissä sovelluksissasi.

Aiheeseen liittyviä uutisia
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept